Обработка металла — это производственный процесс, используемый для придания металлу формы деталям или конечным изделиям: от крупных деталей для мостов и кораблей до небольших компонентов для двигателей, ювелирных изделий и часов.
Наиболее широко используемыми для изготовления металлами являются металлы и их сплавы, включая железо, алюминий, цинк, олово, медь, золото, серебро, сплавы олова, сплавы магния, сплавы меди, сплавы алюминия, сплавы цинка и т. д. Помимо этих металлических материалов, в металлообработке все больше используются специальные металлы, такие как цирконий, тантал, титан и т. д.
Обычно металлы выплавляются и перерабатываются в различные формы сырья для использования на металлообрабатывающих заводах.
Пластическая формовка заключается в использовании формы при определенной температуре и под определенным напряжением для пластической деформации металла.
3.1.1.1.1 Свободная подделка
Для приложения внешней силы используются простые инструменты, такие как молот или кузнечное оборудование, расположенные между верхней и нижней наковальней непосредственно на заготовке.
3.1.1.1.2 Ковка штамповкой
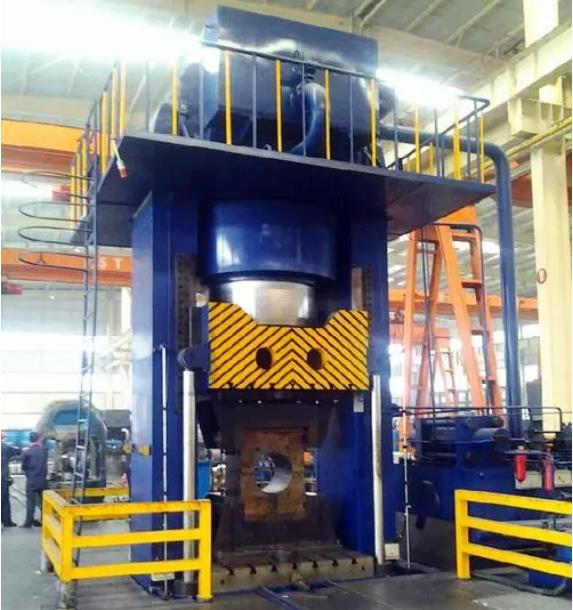
Прессование металлической заготовки в ковочной камере штампа с деформацией под давлением и получение готовой продукции.
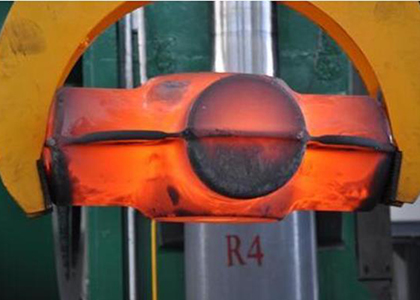
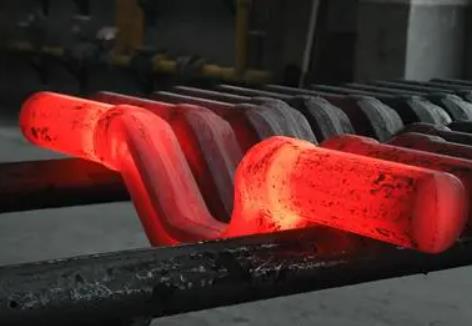
В зависимости от оборудования ковку подразделяют на ковку на молотах, ковку на кривошипных прессах, ковку на плоских штамповочных машинах, ковку на фрикционных прессах и т. д.
 |
 |
 |
| Ковка молотом |
Ковка на кривошипном прессе |
Пресс-подборщик |
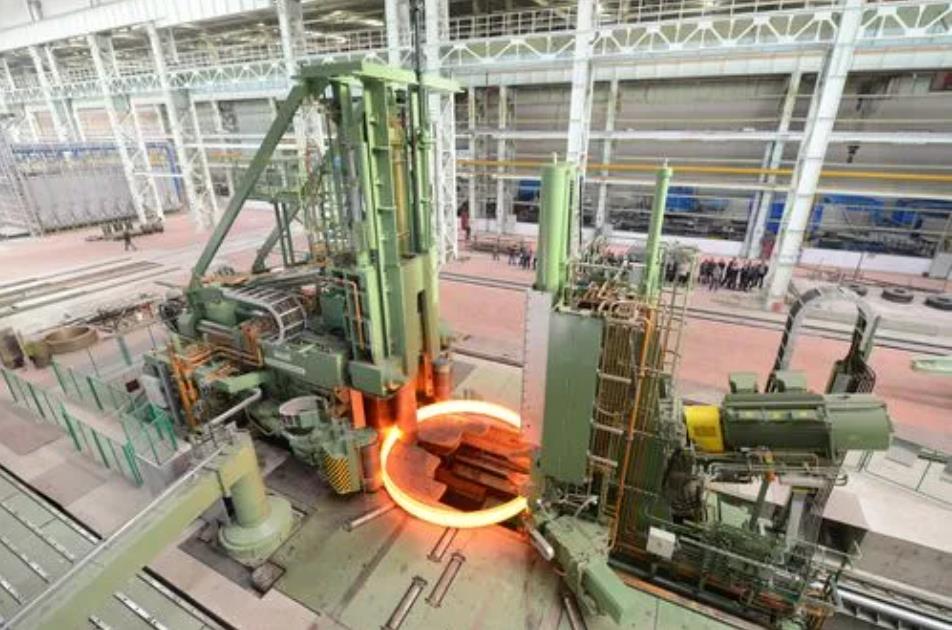
3.1.1.1.3 Пресс-клещи
Изготавливают кольцеобразные детали различных диаметров с помощью специального оборудования — кольцепрокатного станка, также используемого для производства ступиц автомобильных колес, колес поездов и других деталей колесной формы.
3.1.1.1.4 Специальная ковка:
Включая жидкую штамповку и другие методы ковки, эти методы больше подходят для производства определенных деталей специальной формы.
Ковка в жидком штампе — это изготовление металла, при котором литой металл заливается непосредственно в полость и прессуется жидкая смесь с помощью постоянного механического статического давления. Металл принудительно устраняет усадочные раковины и разрыхление, чтобы не получить дефектов литья в деталях ковки в жидкой форме.
3.1.1.1.5 Холодная ковка
В зависимости от температуры ковки ковку можно разделить на горячую, теплую и холодную.
Возьмем в качестве примера ковку стали:
Сталь Температура рекристаллизации составляет 727°C, поэтому в качестве разделительной линии используйте 800°C. Ковка стали выше 800°C называется горячей ковкой, между 300 и 800°C — теплой ковкой или полугорячей ковкой, а ковка при комнатной температуре — холодной ковкой.
Горячая и холодная ковка являются будущими направлениями развития объемной штамповки, а также представляют собой уровень технологии ковки.
3.1.1.1.5.1 Холодная штамповка
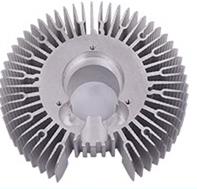 |
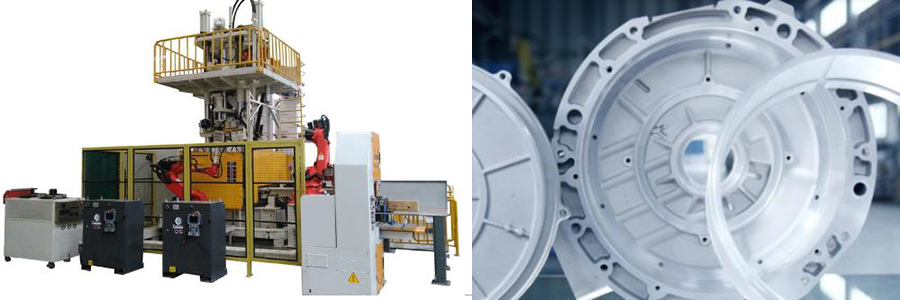
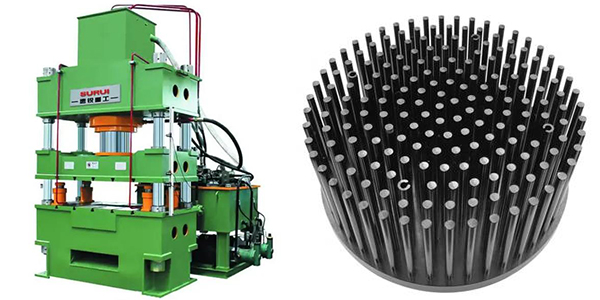
Слева представлена фотография алюминиевого радиатора, изготовленного методом холодной штамповки.
По сравнению с другими методами ковки холодная штамповка имеет следующие преимущества:
Небольшой расход материала, практически нет отходов.
Высокая эффективность производства.
Хорошие прочностные характеристики.
На обратной стороне фотографии изображена машина холодной объемной штамповки. |
 3.1.1.1.5.2 С
старая экструзия
Когда заготовка выдавливается без нагрева, это называется холодной экструзией.
Холодная экструзия — это изготовление изделий без образования стружки или с незначительным ее образованием.
Это передовой метод производства. |
 |
3.1.1.1.5.3 Холодная высадка
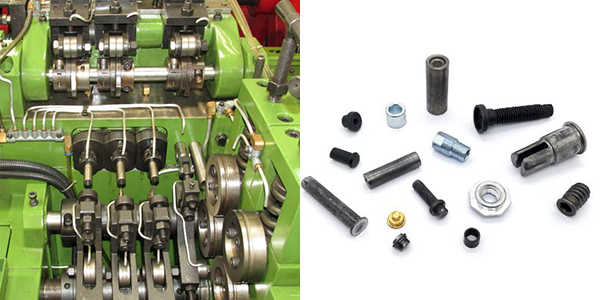 |
Процесс холодной высадки лучше всего подходит для производства болтов, винтов, гаек, заклепок, штифтов и других стандартных крепежных изделий. |
3.1.1.2 Прокатка
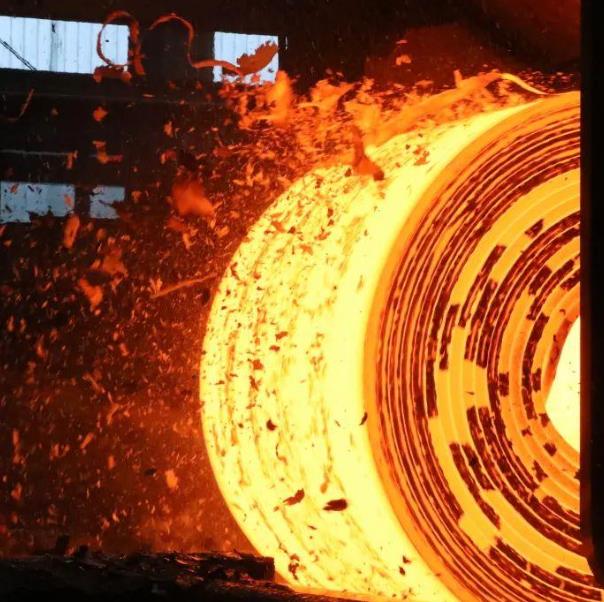
Роллинг относится к предварительному изготовлению определенной формы модели после пропускания высокотемпературной металлической заготовки через несколько последовательных цилиндрических валков, прокатки металла в предварительно изготовленной форме, таким образом, чтобы получить заранее определенную форму.
Данное производство в основном предназначено для производства металлических профилей, металлических пластин и труб.
На фото справа показана горячая прокатка. |
 |
Продольная прокатка применяется в качестве общей первичной прокатки, прокатки листов, полос, профилей и катанки для металлических материалов.
Методом клиновой прокатки можно изготавливать стальные шарики, приводные валы и другие детали.
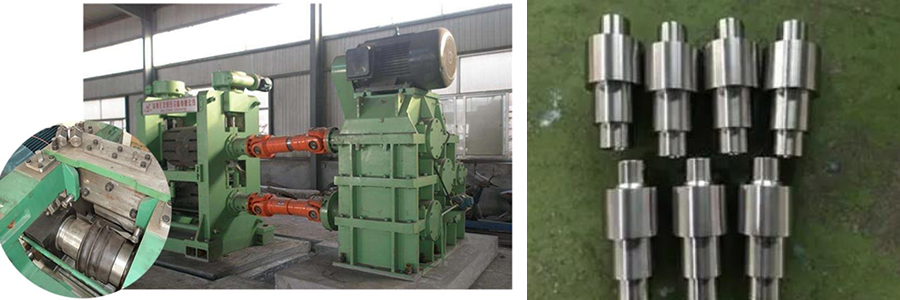
Радиальная ковка позволяет изготавливать большие орудийные стволы, ступенчатые валы и другие поковки.
3.1.1.3 Экструзия:
Это процесс изготовления, используемый для непрерывной обработки металлических отливок с одинаковой формой поперечного сечения, которые, с одной стороны, могут работать при высоких температурах, а с другой стороны, способны выполнять и холодную обработку.
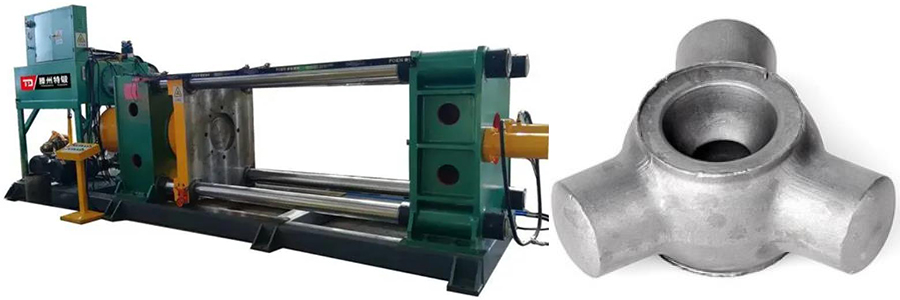
3.1.1.4 Ударная экструзия:
Ударная экструзия — это процесс экструзии, в котором для выдавливания изделий используется высокоскоростное ударное воздействие.
Он может изготавливать детали без требований к конусности дымохода для получения определенных спецификаций. Подходит для деталей с различной толщиной стенок, с низкой стоимостью и высокой эффективностью.
3.1.2 Процесс формования твердого тела
Процесс формовки твердого тела заключается в формировании металла при комнатной температуре в фиксированную форму. Его стоимость невелика и его можно разделить на выдавливание, гибку, штамповку, штамповку, пробивку отверстий и вырубку.
3.1.2.1 Прядение
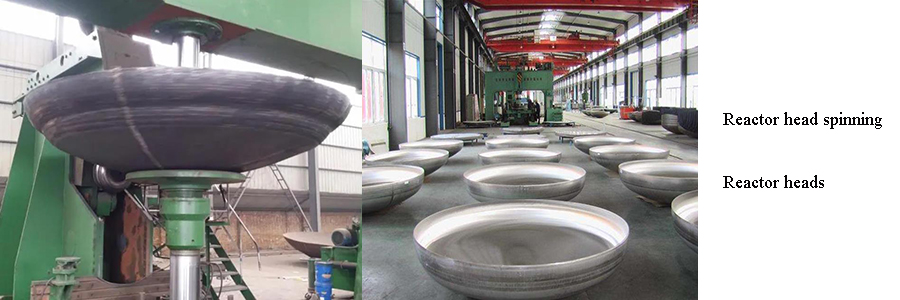
Используется для формирования обычных круглых деталей.
Например: Головка реактора изготавливается методом центробежной вытяжки.
3.1.2.2 Изгиб
Это изготовление предназначено для гибки металлического листа или металлической трубы. На фото ниже показано изготовление корпуса сосуда и внутренней катушки для изготовления реактора.
3.1.2.3 Штамповка
Штамповка листового металла — это процесс изготовления металлических изделий, при котором листовой материал обычно деформируется или разделяется путем пробивки металлического листа штампом.
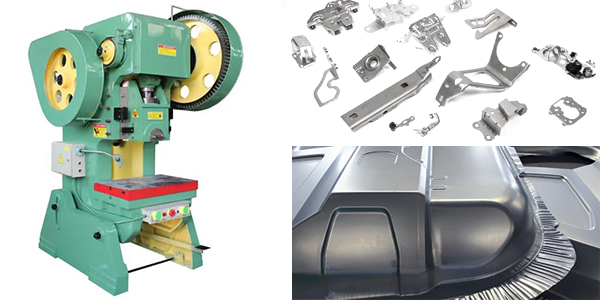
3.1.2.3.1 Разделение:
Пробивка, вырубка и обрезка.
3.1.2.3.2 Деформация:
Глубокая вытяжка, гибка и отбортовка. Разница между экструзией и штамповкой Экструзия — это вдавливание металла в форму, тогда как штамповка — это многократное воздействие на металл формой.
Экструзия позволяет изготавливать изделия из металла большого диаметра, тогда как при штамповке заготовкой служат тонкие пластины.
3.2 Резка
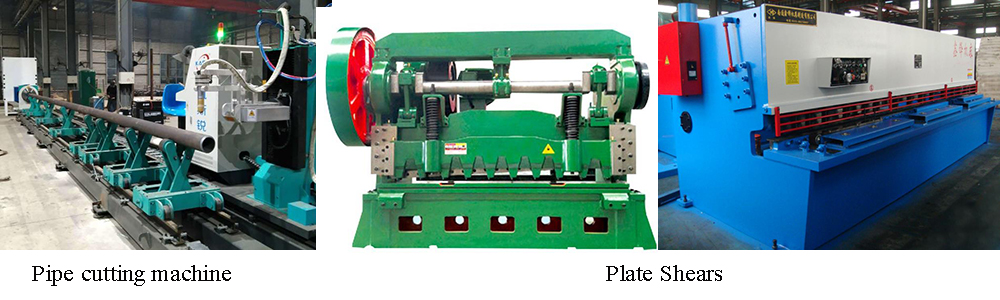
3.2.1 Черновая резка
Изготовление включает в себя резку труб и листовых ножниц. Допуск размера обычно составляет +/-1,0 мм.
3.2.2 Точная резка
Таким способом обычно изготавливают детали, к которым предъявляются высокие требования точности.
3.2.2.1 Использование станков и режущих инструментов
Существует множество видов металлообработки, включая точение, фрезерование, сверление, развертывание, расточку, нарезание резьбы, строгание и т. д.
Для всех вышеперечисленных видов резки они используют станки и режущие инструменты.
Типовой профиль станков и их режущего инструмента
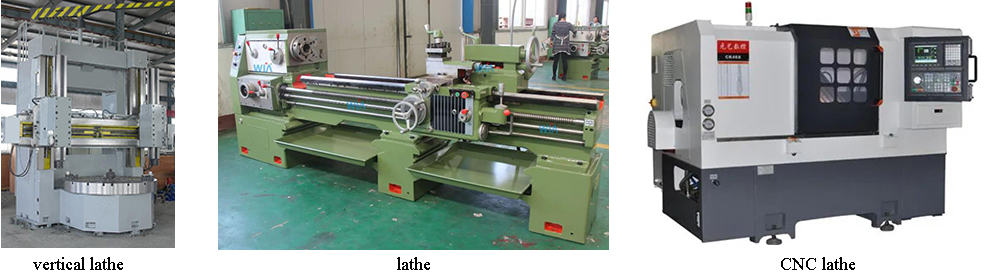
3.2.2.1.1 Поворот
Токарная обработка подразумевает использование токарных станков для обработки торцевых поверхностей вращающихся тел и различных типов вращающихся поверхностей.
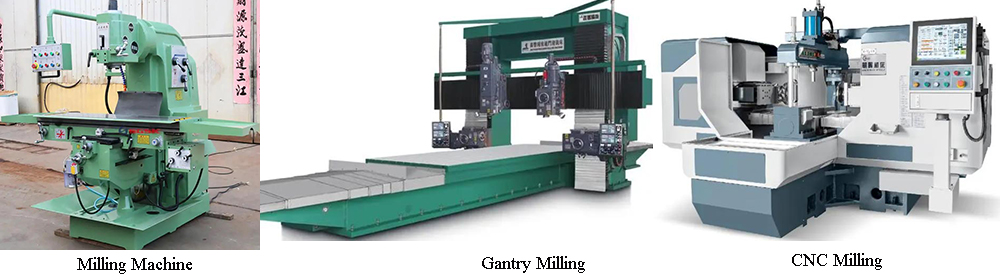
3.2.2.1.2 Фрезерование
Изготовление может обрабатывать вертикальные поверхности, горизонтальные поверхности и т. д. Фрезерные инструменты обычно используются следующим образом:
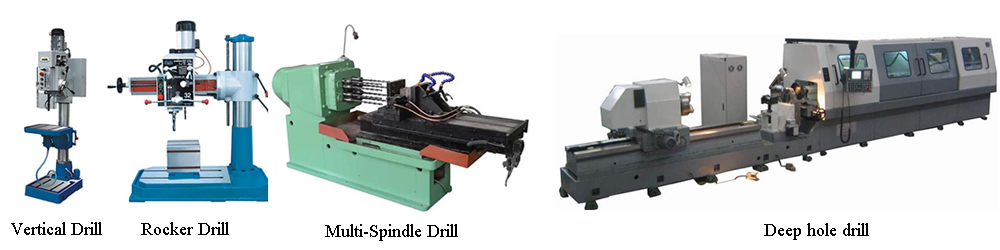
3.2.2.1.3 Бурение
Данный тип изготовления заключается в изготовлении отверстий в металлической заготовке.
3.2.2.1.4 Расширение
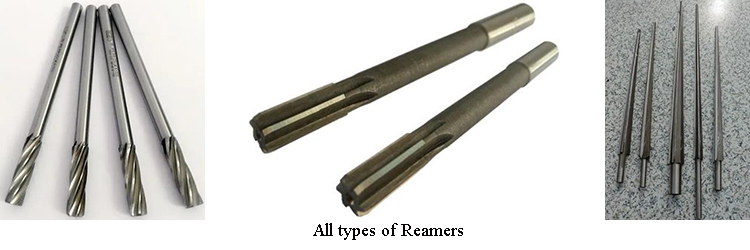
Данное изделие предназначено для отделки стен и отверстий.
Для развертывания отверстий обычно используют развертки совместно с фрезерными станками с ЧПУ.
3.2.2.1.5 Скучно
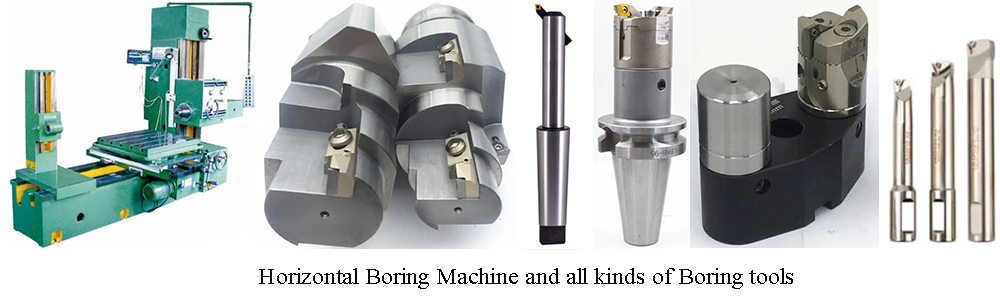
Расточка в основном используется для изготовления точных больших отверстий, особенно в различных местах, где допуски
расстояние между местоположением и отверстием высокое.
3.2.2.1.6 Нарезание резьбы
Для изготовления внутренней резьбы обычно используют токарные станки, резьбонарезные станки и электродрели совместно с метчиками.
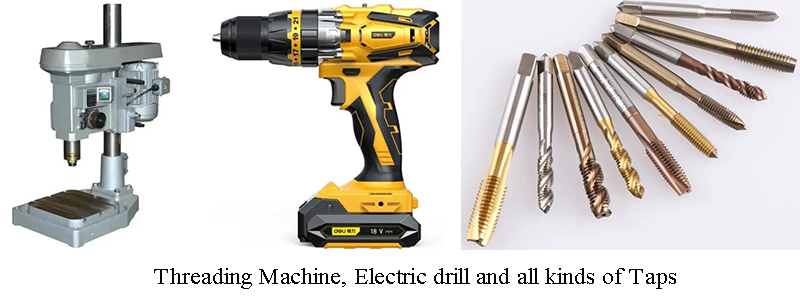
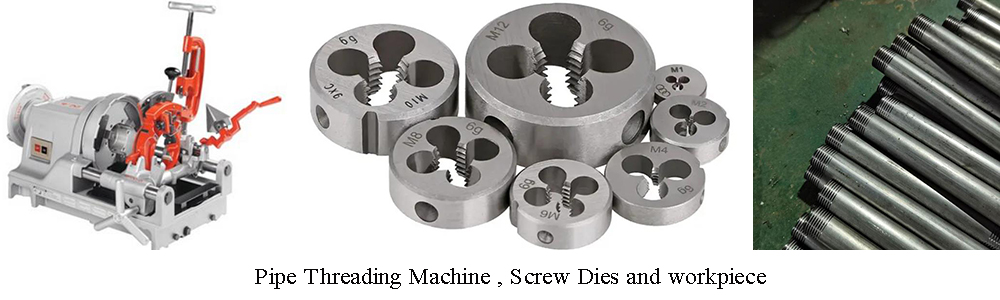
Для изготовления наружной резьбы на трубах обычно используют трубонарезной станок и плашки.
3.2.2.1.7 Строгание
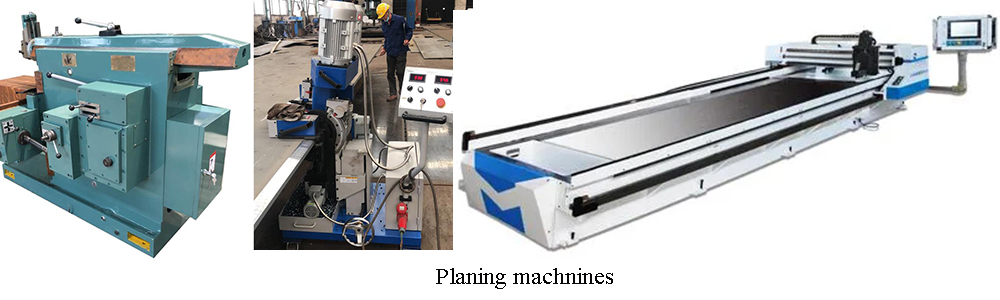
Корпус станка неподвижен, заготовку приводят в движение косозубые шестерни и стержни, скорость перемещения можно регулировать бесступенчато, процесс резки плавный и эффективный, с низким уровнем шума, а поверхность реза гладкая и ровная.
3.2.2.2 Изготовление резки специальными методами
| 1 |
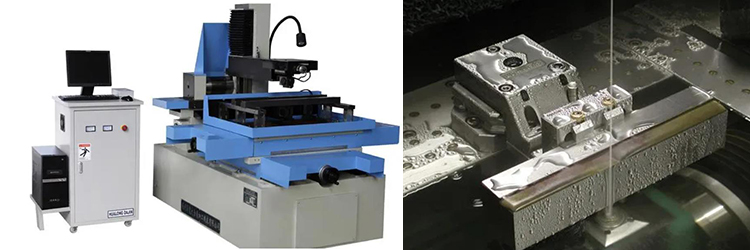
EDM |
 |
| 2 |
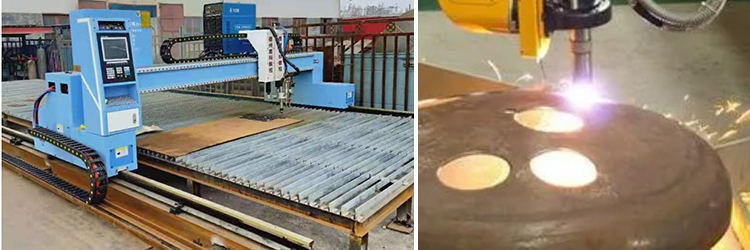
Плазменная резка |
 |
| 3 |
Лазерная резка |
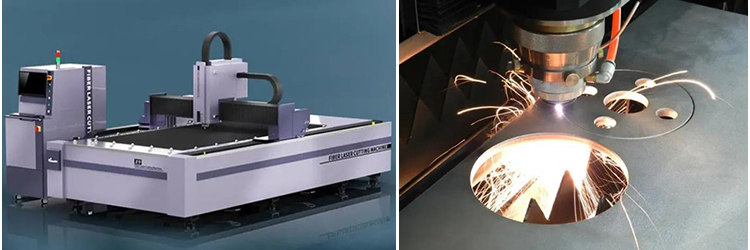 |
| 4 |
Резка водой |
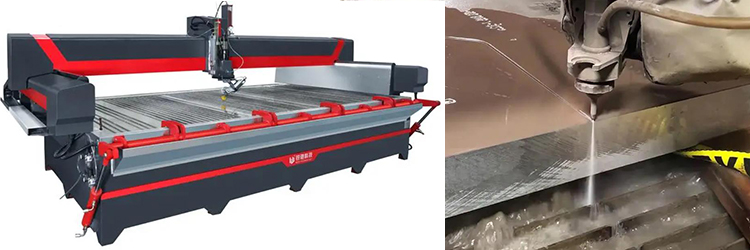 |
3.3 Шлифовка Изготовление
Это метод удаления материала с помощью абразива.
Для этого процесса используются 3 типа абразивных инструментов: наждачная бумага, шлифовальная лента и шлифовальный круг.
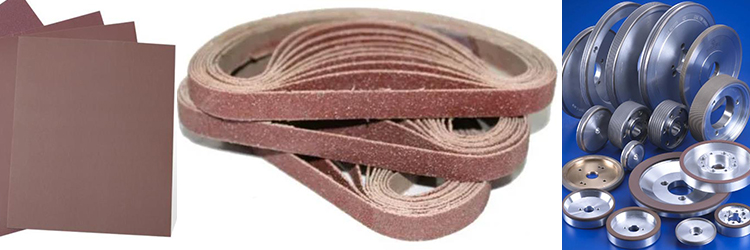
Наждачная бумага используется для ручной шлифовки.
Пескоструйная лента обычно используется с пескоструйной машиной.
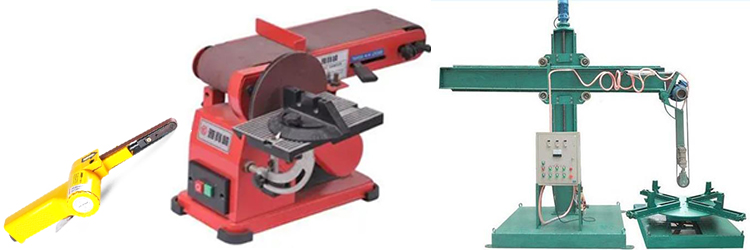 Обычно точность, получаемая шлифованием, намного выше, чем при резке. Допуск может достигать 0,001 мм.
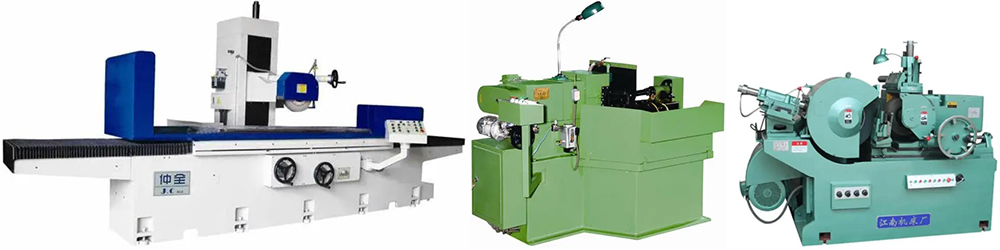
Шлифовальный круг обычно используется во всех видах шлифовальных станков:
3.4 Сварка
Это конструкция, позволяющая прочно соединять металлические материалы.
Существует 3 вида сварки:
Пайка мягким и твердым припоем, сварка давлением и сварка плавлением.
3.4.1 Пайка и пайка
Это сварочное изделие, в котором расплавляется припой и заполняется им зазор заготовки для соединения металла.
При этом способе изготовления температура плавления припоя ниже температуры плавления заготовки.
3.4.1.1 Пайка
Температура плавления припоя выше 450°С, а прочность соединения выше (более 200 МПа).
Применение: твердосплавный инструмент, велосипедные рамы и т. д.
3.4.1.2 Пайка
Температура плавления составляет менее 450°С, а прочность соединения низкая (менее 70 МПа).
Применение: в основном используется для сварки токопроводящих, газонепроницаемых и водонепроницаемых устройств.
в электронной и пищевой промышленности.
3.4.2 Сварка давлением
Сварка давлением — это соединение металлов путем приложения давления.
Сварка давлением включает в себя контактную сварку, сварку трением, холодную сварку, ультразвуковую сварку и сварку взрывом.
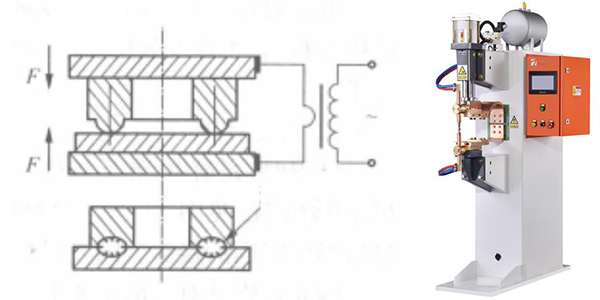
3.4.2.1 Контактная сварка
При сварке для нагрева сопротивления определенных участков свариваемой детали используется электричество.
Категории: Точечная сварка, Стыковая сварка, Шовная сварка, Рельефная сварка
| 1 |
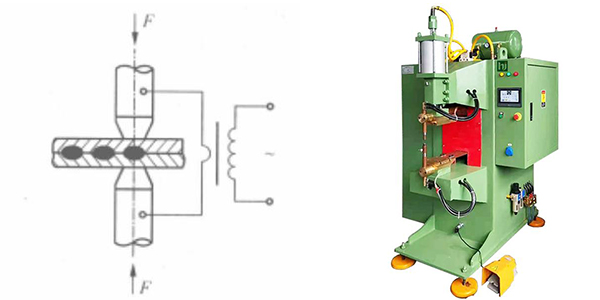
Точечная сварка |
Сопротивление создается в области заготовки между двумя электродами, расположенными сверху и снизу. |
 |
| 2 |
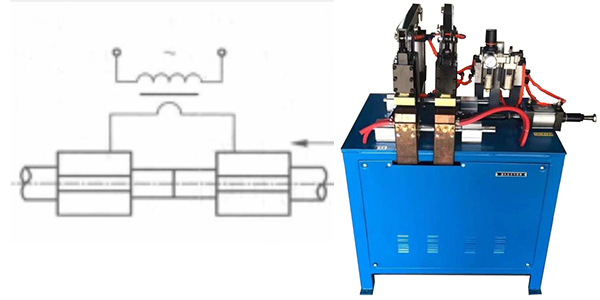
Стыковая сварка |
Сопротивление создается на контактных концах двух заготовок, зажатых приспособлением. |
 |
| 3 |
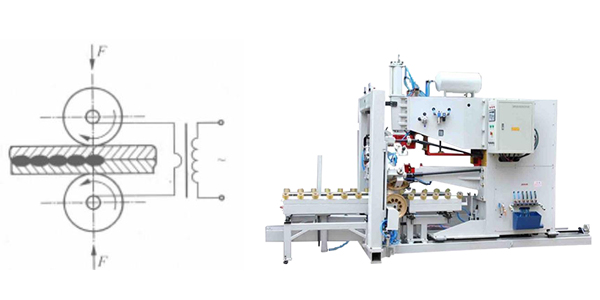
Сварка швов
|
Шовная сварка, также известная как роликовая сварка, похожа на точечную сварку и эквивалентна непрерывной точечной сварке. |
 |
| 4 |
Рельефная сварка |
Сварная конструкция выполнена с несколькими выступающими точками.
Сопротивление создается при контакт области между этими точками и другой заготовкой. |
 |
3.4.2.2 Сварка трением
Теплом для сварки является теплота трения о поверхность заготовки.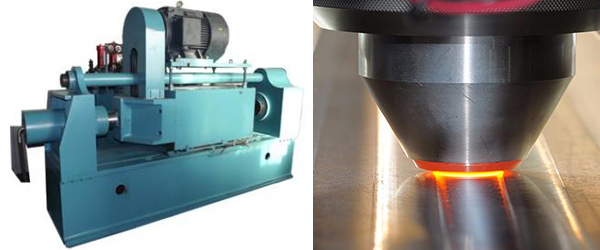
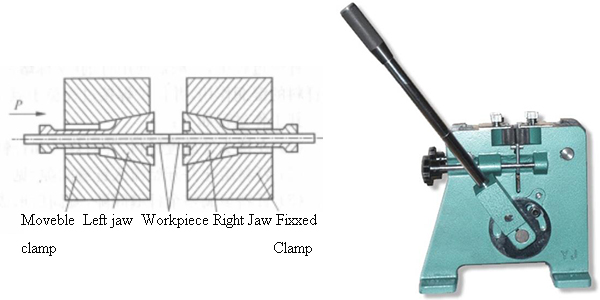
3.4.2.3 Холодная сварка
Это метод сварки без предварительного подогрева, а также без вспомогательного подогрева в процессе сварки.
3.4.2.4 Ультразвуковая сварка
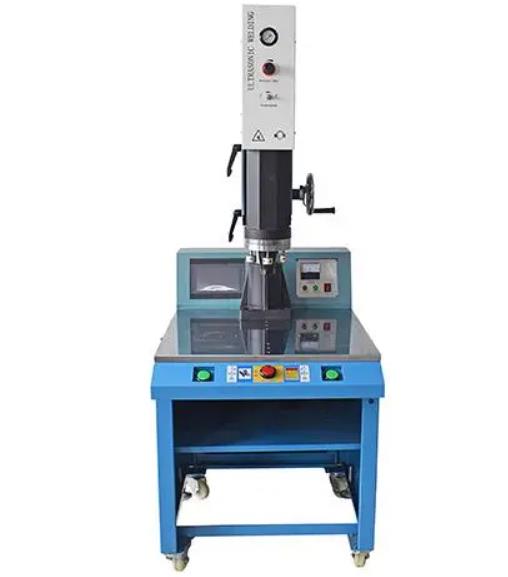 |
Ультразвуковая сварка помещает сварную деталь между верхним и нижним акустическим полюсом. Сожмите стыковую часть сварных деталей статическим давлением, затем используйте ультразвуковую вибрацию для завершения сварки.
Приложение:
Он используется для изготовления таких материалов, как металлическая фольга, металлическая проволока и детали самой разной толщины. Он также может сваривать неметаллические материалы и высокую электропроводность, высокую теплопроводность легких металлов и их сплавов в электронике, приборостроении, атомной энергетике и других отраслях промышленности. |
3.4.2.5 Взрывная сварка
Сварка взрывом — это использование взрывчатых веществ в качестве источника энергии для интерметаллических методов сварки.
Сварка достигается быстрым соударением деталей.
Сварка взрывом широко применяется для изготовления различных комбинаций металлов и сплавов для изготовления облицовочных пластин, биметаллических труб, теплообменников, соединений труб и трубных досок, различных переходных соединений и трубопроводов большого диаметра.
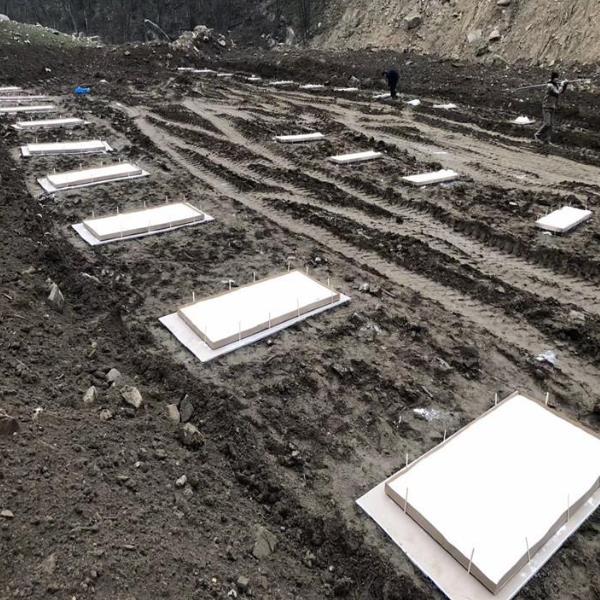
Процессы производства взрывных плакирующих пластин:
Поместите подготовленную составную пластину поверх субстрата.
Положите слой взрывчатки на составную пластину.
Поджигайте взрывчатые вещества, чтобы создать сверхвысокое давление и сверхскоростную ударную энергию и добиться твердотельной металлургической связи между слоями металла. |
 |
3.4.3 Сварка плавлением
Это изготовление с использованием высоких температур для расплавления заготовок и их соединения.
3.4.3.1 Дуговая сварка
3.4.3.1.1 Ручная электродуговая сварка (дуговая сварка)
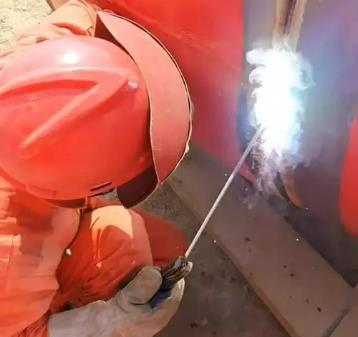 |
Это наиболее распространённый вид сварки, используемый людьми.
Оборудование отличается легкостью, универсальностью и может использоваться в любом месте, где есть источник питания, для выполнения технического обслуживания и сборки коротких швов при сварке.
Особенно подходит для сварки в труднодоступных местах. |
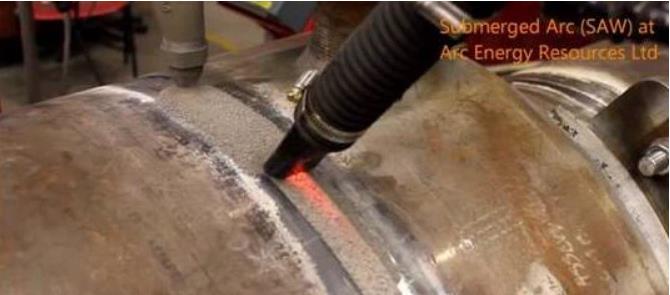
3.4.3.1.2 Сварка под флюсом
При сварке под флюсом дуга горит под слоем гранулированного плавкого флюса, и свет дуги не виден.
Он широко используется в судостроении, котлах, сосудах под давлением, мостах, кранах, железнодорожном транспорте, строительной технике, металлургическом оборудовании, конструкциях атомных электростанций, морских сооружениях и т. д. |
 |
3.4.3.1.3 Сварка в среде защитного газа
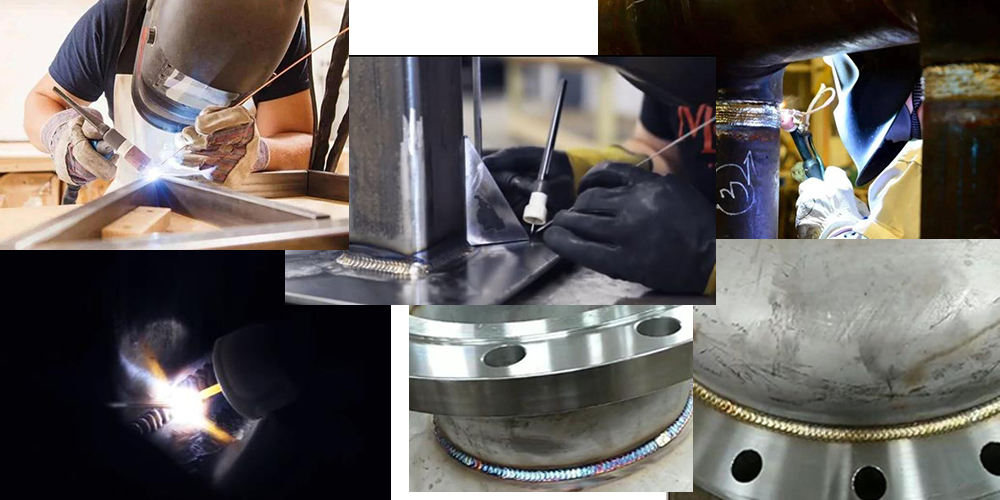
3.4.3.1.3.1 Сварка вольфрамовым электродом в среде инертного газа (GTAW или TIG)
В процессе сварки электрод не плавится из-за высокой температуры плавления. Электрод выполняет только функцию создания и поддержания дуги. Все производство осуществляется под защитой инертного газа.
Приложение:
Сварка нержавеющей стали, жаропрочных сплавов, титановых сплавов, алюминиевых сплавов и других материалов.
3.4.3.1.3.2 Газовая дуговая сварка металлическим электродом
Данная конструкция подходит для сварки:
Цветные металлы и легированные стали, которые легко окисляются (в основном Al, Mg, Ti и их сплавы, а также сварка нержавеющей стали);
Односторонняя сварка с двухсторонним формованием, например, сварка подрезкой и сварка труб.
3.4.3.1.3.2.1 МИГ
В данном сварочном производстве в качестве защитного газа используется аргон или гелий (инертный газ).
3.4.3.1.3.2.2 МАГ
В этом сварочном производстве используется газовая смесь (инертный газ + O2 +CO2 или CO2+O2) или чистый CO2. в качестве защитного газа. 3.4.3.1.3.3 Плазменно-дуговая сварка
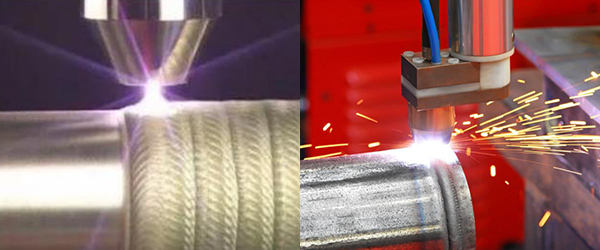
Тепло для изготовления обеспечивается плазменной дугой с высокой плотностью энергии.
Приложение:
Тонкий пластинчатый и коробчатый материал, особенно подходящий для различных тугоплавких, легкоокисляющихся и термочувствительных металлических материалов (таких как вольфрам, молибден, медь, никель, титан и т. д.).
| Плазменная дуговая сварка по сути представляет собой сварку в среде инертного газа (TIG) с эффектом сжатия. |
 |
3.4.3.2 Электрошлаковая сварка (ЭШС)
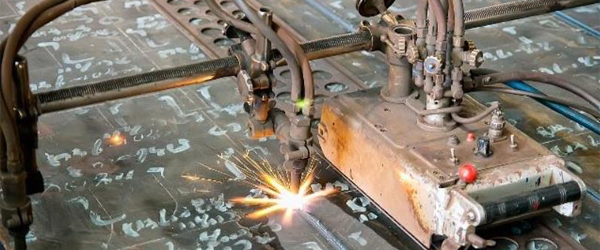 |
Электрошлаковая сварка обеспечивает изготовление изделия за счет резистивного тепла, выделяемого при пропускании электрического тока через жидкий шлак. |
Приложение:
В производственных случаях электрошлаковая сварка применяется для стыковки толстых листов, вертикальной сварки доменных печей на сталелитейных заводах, а также сварки крупных отливок и поковок.
Аппарат для электрошлаковой сварки труб малого диаметра в основном используется для сварки перегородок и фланцев архитектурных стальных конструкций.
3.4.3.3 Лазерная сварка
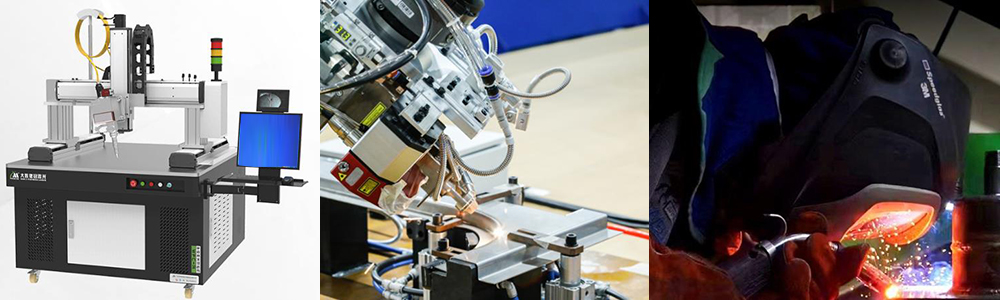
В этом процессе в качестве источника энергии используется сфокусированный лазерный луч, который обрабатывает сварную конструкцию и генерирует сварочное тепло.
Типичное применение:
Прецизионная сварка микро- и мелких деталей.
3.4.3.4 Электронно-лучевая сварка
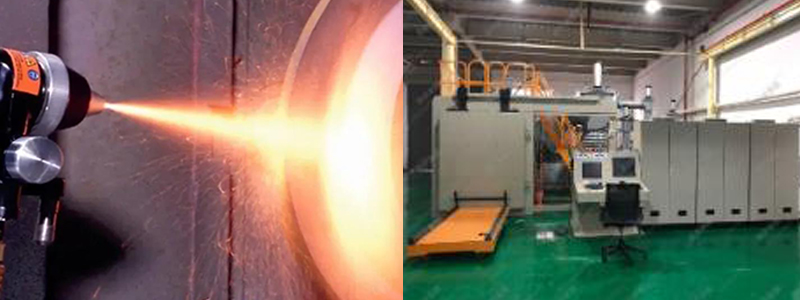
Технология электронно-лучевой сварки использует в качестве источника тепла для изготовления высокоэнергетический электронный луч.
Приложение:
Он используется при микропроизводстве высокотвердых, легко окисляющихся или пластичных материалов, фрезеровании и резке сложных форм, сварке, плавке и разделении металлических материалов, поверхностной закалке, литографии и полировке, а также при прецизионном микропроизводстве микроинтегральных схем и сверхбольших интегральных схем в электронной промышленности.
3.4.3.5 Метод сварки в печи
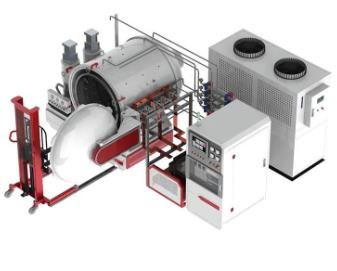 |
Характеристики вакуумной сварочной печи:
(1) Изготовление происходит в условиях высокой степени герметичности и вакуума.
(2) Температура точно контролируется, и свариваемое изделие может нагреваться равномерно.
(3) Широко используется при сварке металлических и фарфоровых оснований мостов. |
3.5 Термическая обработка
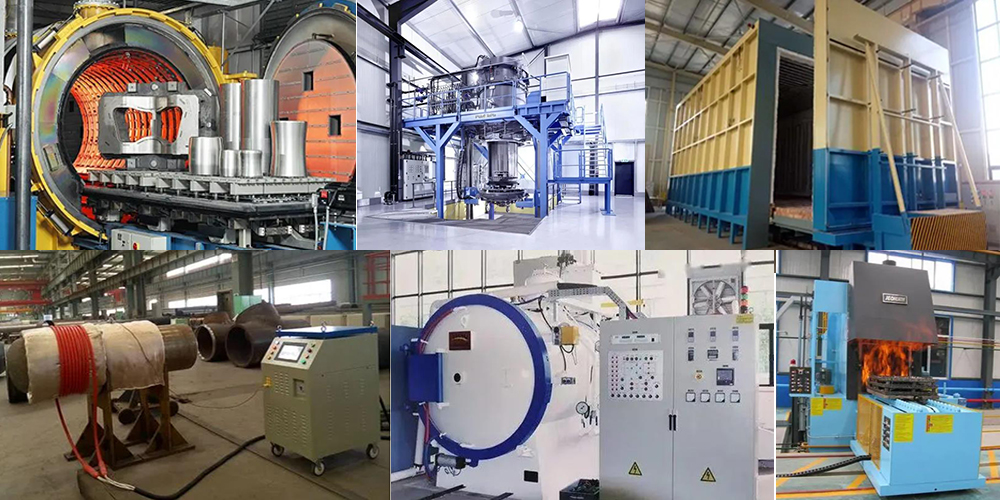
Термическая обработка — это процесс нагрева и охлаждения металлического материала при определенных условиях, в результате чего он приобретает определенные химические или механические свойства.
Цели этого изготовления:
Повышение износостойкости, прочности и коррозионная стойкость.
Уменьшить твердость.
Устранение внутренних напряжений.
3.6 Обработка поверхности
Изменить состояние и характер поверхности детали с целью удовлетворения требований оптимальное сочетание поверхности и сердцевины детали Запросы на изготовление материалов и другого оборудования с использованием всех видов технологий:
| Технология модификации поверхности |
поверхностная закалка |
Изменение морфологии, фазового состава, ограждающей структуры, дефектного состояния и напряженного состояния поверхности материала. |
| лазерная поверхностная обработка |
| дробеструйная обработка |
| кувыркание, рисование |
| полировка (ультразвуковая полировка, электролитическая полировка, химическая полировка, механическая полировка, жидкостная полировка и магнитно-абразивная полировка) |
| Методы поверхностного легирования |
Химическая поверхностная термическая обработка |
Цементация или азотирование |
| Технология поверхностной конверсионной пленки |
почернение |
| фосфатирование |
| анодирование |
| Технология нанесения покрытия на поверхность |
термическое напыление |
Нанесение материалов на поверхность для формирования гальванопокрытия. |
| вакуумное напыление |
| гальванопокрытие |
| осаждение из паровой фазы (PVD, CVD) |


